
C32 · غیر آہنی دھات کاری
دھاتوں اور رولنگ انڈسٹری کے لیے سٹینلیس سٹیل پلیٹیں: 904L/2205 کا انتخاب اور 3 آئٹم فہرستیں
دھاتوں اور رولنگ انڈسٹری میں، ہم نے سٹینلیس سٹیل کے تین حصے ترتیب دیے ہیں: عام طور پر استعمال ہونے والا 904L / 2205 / 254SMO جس کی موٹائی 2–50 mm تک ہے۔
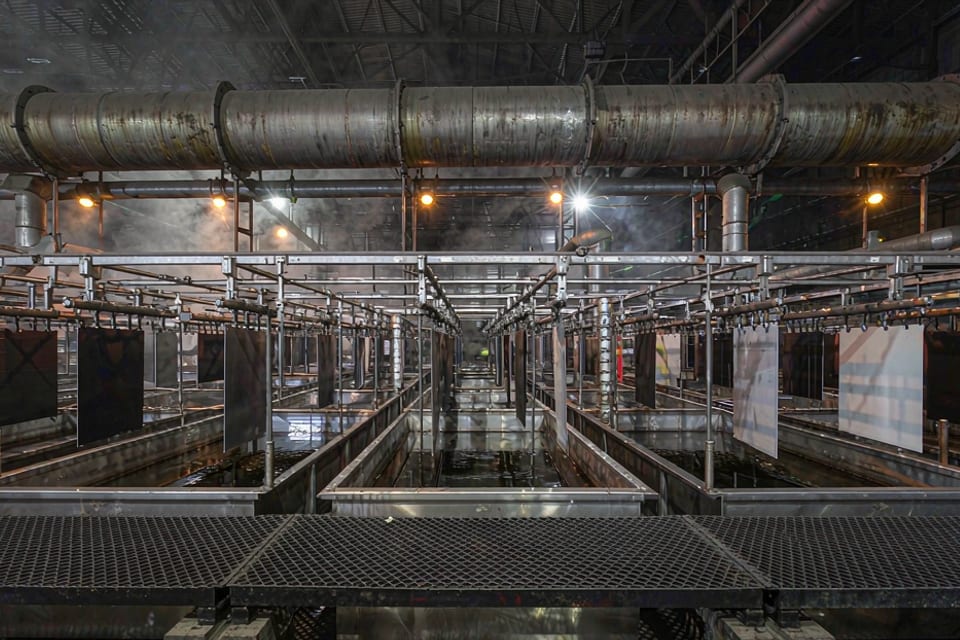
3 حصے اور مواد کی فہرست
| حصہ / جزو | تجویز کردہ گریڈ | وضاحتیں / موٹائی | سطح | اہم ناکامی کے طریقے | حوالہ جاتی معیارات |
|---|---|---|---|---|---|
| گیلے ہیپ لیچنگ ٹینک/ پائپ لائنز/ والوز | 904L/254SMO/2205 | کیسٹ 3-12mm؛ پائپ لائن 2-8mm | 2B/تیزاب کی صفائی | H₂SO₄ 100g/L +95℃+Cl⁻≤50ppm+ریڈوکس 350mV → یکساں سنکنرن + گڑھے پڑنا؛ 316L اس حالت میں تیزی سے ناکام ہوتا ہے (کیس: کیسٹ 904L پاس ہوتا ہے، لیکن پائپ ورک/والوز جو 316 کے طور پر استعمال ہوتے ہیں تقریباً 3 ہفتوں میں ناکام ہو جاتے ہیں) | ASTM A240؛ GB/T 3280 |
| الیکٹرولائٹک/الیکٹرو ڈیپوزیشن ٹینک لائننگز/ الیکٹروڈز | 316L/2205/904L | 2–8mm | 2B/تیزاب کی صفائی | تیزابی الیکٹرولائٹ + کرنٹ + Cl⁻ → گڑھے پڑنا / دراڑ سنکنرن | ASTM A240؛ YS/T ریفائننگ آلات کے معیارات |
| دھاتی پگھلانے والی کروسیبلز / فرنس لائننگز | 310S / حرارت مزاحم کاسٹنگز | 10–50mm | کاسٹ سطح / مشین شدہ سطح | اعلی درجہ حرارت + پگھلی دھات کا کٹاؤ + حرارتی تھکاوٹ | GB/T 8492؛ GB/T 3280 |
یہ جدول دکھاتا ہےمعیاری ترتیباتاستعمال کے حالات کی بنیاد پر مواد کی وضاحت کریں۔
مواد سے متعلق تحفظات
- اس صنعت میں سب سے عام گریڈز 904L (2)، 2205 (2)، اور 254SMO (1) ہیں —— قوسین متاثرہ علاقوں کی تعداد ظاہر کرتے ہیں، جو کوٹیشن اور مواد کی آرڈرنگ کے لیے مفید ہے۔
- کلورائیڈ آئنز اور نمک کٹاؤ (گڑھے بننا، دراڑوں میں کٹاؤ) کے سب سے عام ذرائع ہیں (2/3 مرتبہ)۔
- کم از کم موٹائی 2–50 mm: پتلی پلیٹیں زیادہ تر تشکیل شدہ پرزے ہوتی ہیں (موڑنے کی واپسی اور گہرے کھینچنے میں دراڑ کو مدنظر رکھتے ہوئے)، موٹی پلیٹیں زیادہ تر ویلڈڈ ڈھانچے ہوتی ہیں (حرارت کے داخلے اور حساسیت کو مدنظر رکھتے ہوئے)۔
عام سوالات
ایلومینیم اور تانبے کی رولنگ صنعتوں میں سب سے زیادہ کون سا سٹینلیس سٹیل استعمال ہوتا ہے؟
ان تینوں شعبوں میں مجموعی طور پر، سب سے زیادہ کثرت سے ملنے والا حصہ 904L (2 مرتبہ)، 2205 (2 مرتبہ)، اور 254SMO (1 مرتبہ) تھا۔ کسی خاص جزو کے لیے مخصوص انتخاب اب بھی میڈیم اور درجہ حرارت پر منحصر ہے، مثلاً، نمکین پانی کے ساتھ رابطے میں آنے والے سٹینلیس سٹیل کاؤنٹر ٹاپس کو 304 سے 316L پر منتقل کرنا چاہیے۔
کون سا حصہ سب سے کمزور ہے؟
ناکامی کی تفصیل کی بنیاد پر، عام طور پر "گیلی کوپولا بھٹی/پائپ/والوز": H₂SO₄ 100g/L + 95℃ + Cl⁻ ≤ 50ppm + ریڈوکس 350mV → یکساں کٹاؤ + گڑھے بننا؛ اس حالت میں 316L تیزی سے ناکام ہوتا ہے (کیس: برتن 904L کوالیفائیڈ، پائپ/والو میں غلط استعمال 316، تقریباً 3 ہفتوں میں رساؤ)؛ تجویز کردہ گریڈز 904L/254SMO/2205، برتنوں کے لیے موٹائی کی حد 3–12mm؛ پائپوں کے لیے 2–8mm۔ یہ حالت ڈیزائن کے مرحلے میں میڈیم کی концентрация، درجہ حرارت، اور صفائی کے طریقہ کار کی وضاحت تجویز کرتی ہے۔
مجھے کتنی موٹائی کی ضرورت ہے؟
موٹائی 2–50 mm تک ہوتی ہے۔، پتلی پلیٹوں کے لیے فارمنگ اور سطح کے معیار پر غور کریں۔، موٹی پلیٹوں کے لیے ویلڈنگ اور ساختی مضبوطی پر۔، اقدار ڈرائنگ یا حالات کے مطابق مختلف ہو سکتی ہیں۔، اپنی ڈرائنگ یا حالات کے ساتھ دوبارہ جانچ کریں۔
متعلقہ مواد اور ملحقہ صنعتیں
Applications3