
C37 · ریل، سمندری اور ایرو اسپیس
ریل، جہاز، ایرو اسپیس اور دیگر ٹرانسپورٹیشن آلات کی تیاری کے لیے سٹینلیس سٹیل پلیٹیں: 301L/304 کا انتخاب اور 10 پرزوں کی فہرست
ریل، جہاز، ایرو اسپیس اور دیگر ٹرانسپورٹیشن آلات کی تیاری میں، ہم نے 10 پرزے مرتب کیے ہیں جو سٹینلیس سٹیل استعمال کرتے ہیں۔ عام طور پر استعمال ہونے والے 301L / 304 / 2205 ہیں جن کی موٹائی 0.5–10 mm تک ہے۔
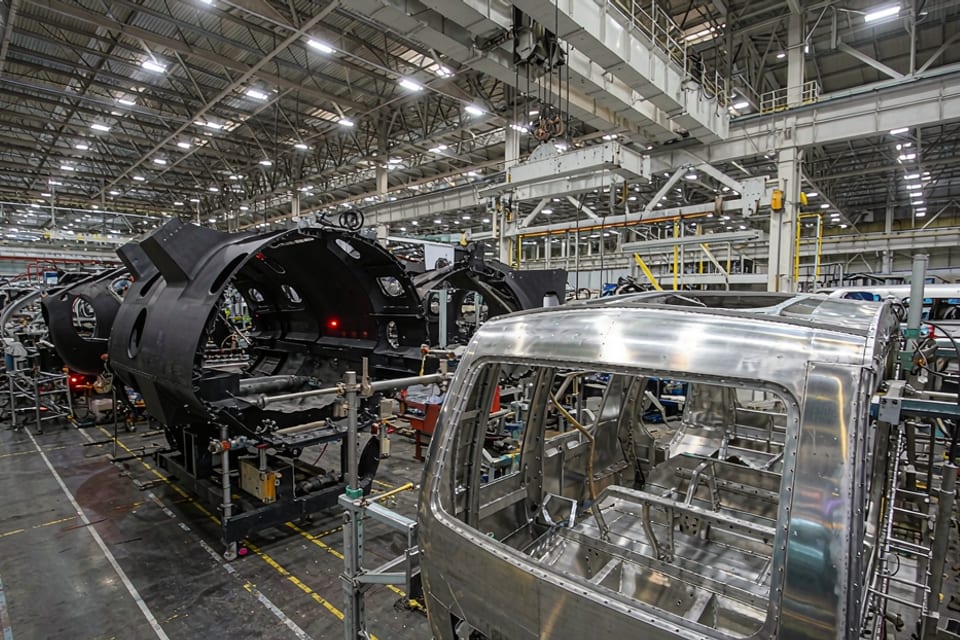
دس اجزاء اور مواد کی فہرست
| جزو / پرزہ | تجویز کردہ گریڈ | وضاحت / موٹائی | سطح | اہم ناکامی کے طریقے | حوالہ جاتی معیارات |
|---|---|---|---|---|---|
| باڈی سائیڈ وال (ویلڈڈ پینل + بیرونی پینل) | SUS301L(LT/DLT/ST/MT/HT) | ویلڈڈ پینل/بیرونی پینل 1–2mm؛ 2mm+2mm ڈبل ویلڈ عام | رسٹلڈ / 2B | لیزر اوورلے کی پگھلنے کی گہرائی ناقص کنٹرول → تھکاوٹ کی طاقت ناکافی؛ ویلڈنگ کی بقایا کشیدگی؛ ویلڈ کی چوڑائی ≥ پلیٹ کی موٹائی کا 1 گنا، پگھلنے کی گہرائی ≤ پلیٹ کی موٹائی کا 0.5 گنا، سطح کا ابھار < 0.05mm | EN 12663؛ لیزر اوورلے پیٹنٹ عمل |
| باڈی کولڈ فارمڈ چینل اسٹیل بیمز / ستون | 301L کولڈ رولڈ اسٹرپ اسٹیل | اسٹرپ 1–3mm | 2B / رسٹلڈ | کولڈ فارمنگ کا جھکاؤ + ویلڈنگ کی اخترتی + تھکاوٹ | EN 12663؛GB/T 3280 |
| اندرونی پینلز / کارگو ریلز / سیٹ فریمز | 304/301L | 5–2.0mm | HL/No.4/2B | انسانی رابطے سے سنکنرن + صفائی کے عوامل + گھسائی | GB/T 3280؛ EN 45545 |
| دروازے / کھڑکی کے فریم / سیلنگ عناصر کے فریم | 304/301L | 8–2.0mm | 2B / رسٹلڈ | بار بار کھلنے کی تھکاوٹ + سیلنگ پٹی کا بوڑھا ہونا + سنکنرن | GB/T 3280؛ EN 14752 |
| جہاز کے ایگزاسٹ گیس اسکربر ٹاور کا باڈی / اسپرے لیئر | 2205/2507/254SMO/904L | 2–6mm | 2B/تیزابی دھلائی | تیزابی سمندری پانی pH 2–4 + زیادہ Cl⁻ + گھسائی → گڑھے بننا/برقی کیمیائی سنکنرن | ASTM A240؛ کلاسیفیکیشن سوسائٹی کی تقاضے |
| بیلسٹ واٹر سسٹم کی پائپنگ / فلٹرز | 2205/2507/1.4529 | دیوار کی موٹائی 2–10mm | تیزابی دھلائی | زیادہ کلورائیڈ سمندری پانی + جماؤ + جرثومی سنکنرن | ASTM A240/A789؛ کلاسیفیکیشن سوسائٹی کی تقاضے |
| ہوائی جہاز کے ہائیڈرولک / ایندھن کی لائنیں | 304L/316L/21-6-9 | 1/8″–2″؛ دیوار کی موٹائی 0.5–2mm | چمکدار/بے چمک فنش | ہائی پریشر ہائیڈرولک تیل + کم درجہ حرارت + کمپن تھکاوٹ + ساحلی کلورائیڈ | ASTM A269؛ SAE AS4076 |
| انجن کے ایگزاسٹ پرزے / ٹیل پائپ | 321/347/310S/نکل پر مبنی | 5–3mm | 2B/پالش شدہ | اعلی درجہ حرارت آکسیڈیشن + حرارتی تھکاوٹ + گیس سنکنرن | ASTM A240؛ AMS ایرو اسپیس میٹیریل اسپیسیفیکیشنز |
| ایرو اسپیس فاسٹنرز/ڈھانچے | A286/17-4PH | M3–M20 | پاسیویشن/ٹریٹمنٹ | اعلیٰ طاقت+تناؤ کا کٹاؤ+کریف+تھکاوٹ | ASTM A453؛ AMS 5643 |
| موٹر سائیکل ایگزاسٹ سسٹمز/سائیکل فریمز | 409L/304/430 | 8–2.0mm | 2B/چمکدار/ٹریٹڈ | کنڈینسیشن ایسڈ کوروزن+روڈ سالٹ فوگ+وائبریشن فیٹیگ | ASTM A240؛ GB/T 3280 |
نیچے دیا گیا جدولمعیاری ترتیب۔ ایک ہی پرزہ استعمال کی شرائط کے مطابق 304 سے 316L یا 2205 میں تبدیل ہو سکتا ہے، جو گریڈ متعین کرنے سے زیادہ آسان ہے۔
مواد کے انتخاب کے مشورے
- اس صنعت میں سب سے عام گریڈ 301L (3)، 304 (3)، اور 2205 (2) ہیں—قوسین میں موجود اعداد بتاتے ہیں کہ وہ کتنے پرزوں پر لاگو ہوتے ہیں، جو کوٹیشن اور مواد کی خریداری کے لیے نقطۂ آغاز ہے۔
- کلورائیڈز اور نمکیات سب سے عام سنکنرن کے ذرائع ہیں (گڑھے پڑنا، دراڑوں میں سنکنرن) (4/10 مرتبہ)۔
- گھسنے والے اجزاء (کنارے، لائنرز، منتقلی ٹکڑے) کے لیے سختی پر غور ضروری ہے، صرف سنکنرن مزاحمت نہیں (2/10 مرتبہ)۔
- کم از کم موٹائی 0.5–10 mm: پتلی پلیٹیں زیادہ تر تشکیل شدہ پرزے ہوتی ہیں (موڑ واپس قوس اور گہرے کھینچنے کی دراڑ کو مدنظر رکھتے ہوئے)، موٹی پلیٹیں زیادہ تر ویلڈڈ ساختی پرزے ہوتی ہیں (حرارت کے داخلے اور حساسیت کو مدنظر رکھتے ہوئے)۔
عام مسائل
ریلوے، جہاز سازی، ایرو اسپیس، اور دیگر نقل و حمل کے آلات کی تیاری میں کون سا سٹینلیس سٹیل سب سے زیادہ استعمال ہوتا ہے؟
تعدد کے لحاظ سے ٹاپ 10: 301L (3 اشیاء)، 304 (3 اشیاء)، 2205 (2 اشیاء)۔ کسی خاص پرزے کے لیے اب بھی میڈیم اور درجہ حرارت پر منحصر ہے، مثال کے طور پر، نمکین پانی سے رابطے میں آنے والے سٹینلیس سٹیل کے کاؤنٹر ٹاپس کو 304 سے 316L پر تبدیل کرنا چاہیے۔
کون سے پرزے مسائل کا سب سے زیادہ شکار ہوتے ہیں؟
ناکامی کی تفصیل کے مطابق، عام طور پر "باڈی سائیڈ وال (نالیدار پلیٹ + بیرونی پلیٹ)": لیزر اوورلے ویلڈ کی غیر مناسب رسائی → ناکافی تھکاوٹ کی طاقت؛ ویلڈنگ کا بقایا تناؤ؛ ویلڈ کی چوڑائی ≥ 1 گنا پلیٹ کی موٹائی، فیوژن کی گہرائی ≤ 0.5 گنا پلیٹ کی موٹائی، ابھار < 0.05 mm; recommended grade SUS301L (LT/DLT/ST/MT/HT), specifications corrugated plate/exterior plate 1–2 mm; typical overlay welding of 2mm + 2mm. This condition recommends specifying medium concentration, temperature, and cleaning method in the design phase.
مجھے کون سی موٹائی منتخب کرنی چاہیے؟
درج موٹائی کی حد 0.5–10 mm ہے۔ پتلی پلیٹیں تشکیل اور سطحی خصوصیات کو مدنظر رکھتی ہیں، موٹی پلیٹیں ویلڈنگ اور ساختی طاقت کو مدنظر رکھتی ہیں؛ مختلف مینوفیکچررز کے ایک ہی پرزے کے لیے مختلف اقدار ہو سکتی ہیں، تصدیق کے لیے اپنی ڈرائنگ یا شرائط کا جائزہ لیں۔
متعلقہ مواد اور ملحقہ صنعتیں
Applications10